 EN
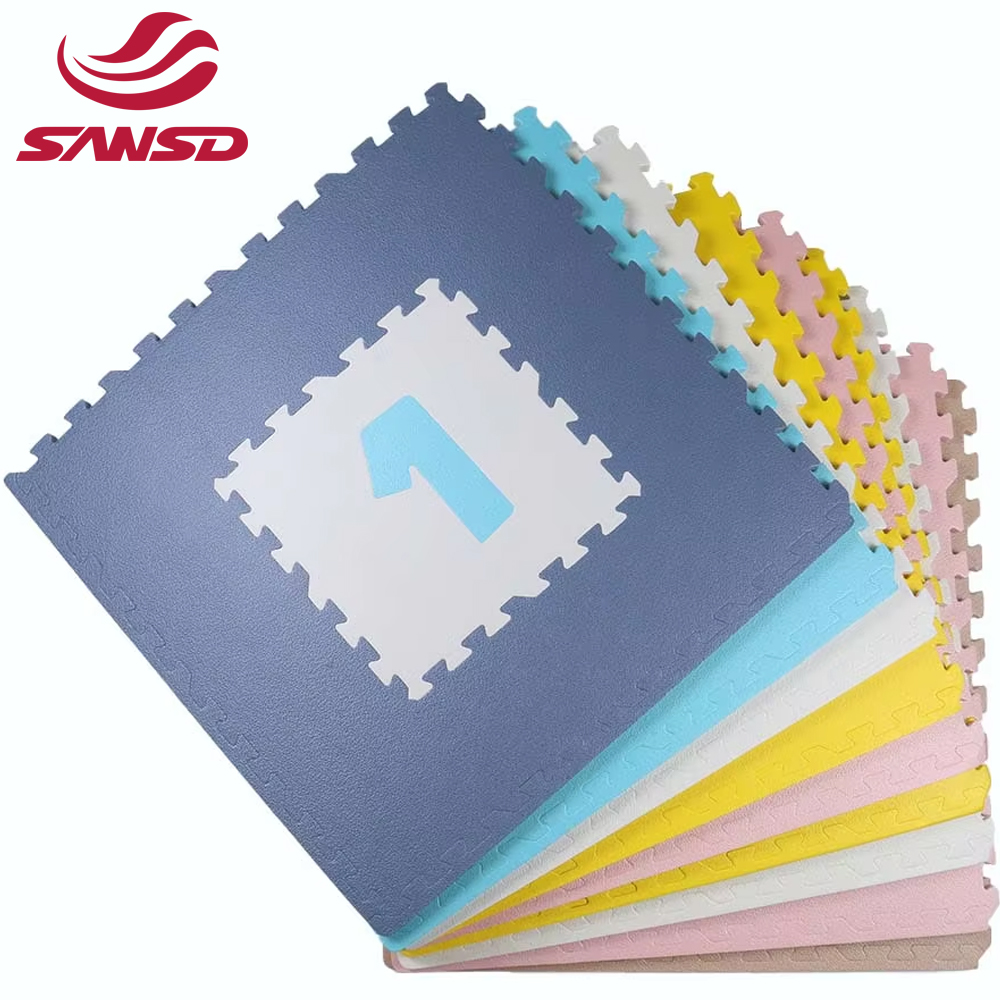
Un gestor de compras de un proveedor europeo de componentes para automóviles sustituyó recientemente los componentes de revestimiento interior por espuma de EVA reciclada, reduciendo las emisiones del Alcance 3 en un 12 % durante un solo ciclo de informes, sin quejas de calidad en la línea de montaje. Este resultado explica por qué los materiales poliméricos reciclados se han convertido en uno de los segmentos de mayor crecimiento en la adquisición industrial de espumas.
El cambio hacia materiales poliméricos reciclados
¿Qué diferencia a la espuma de EVA reciclada del material virgen?
La espuma de EVA reciclada se obtiene a partir de residuos industriales posteriores a la producción y de EVA recuperado tras el consumo, procesados mediante molienda, limpieza y reespumado controlado. La espuma cerrada resultante conserva el mismo rango de densidad —de 60 a 150 kilogramos por metro cúbico— y la misma flexibilidad en dureza Shore, de 10 a 80 grados, que el material virgen. Para los equipos de adquisiciones, esta equivalencia funcional significa que no es necesario rediseñar, ni volver a acondicionar las herramientas, ni volver a calificar los procesos posteriores: el material desempeña la misma función con una huella ambiental menor.
Normas de certificación que distinguen las afirmaciones ecológicas de los resultados verificados
La Norma Global de Reciclaje establece requisitos específicos: las materias primas deben provenir de canales de recolección controlados, cada lote de producción debe ser rastreable hasta sus fuentes de entrada y toda la cadena de custodia requiere verificación mediante auditoría externa. La norma ISO 14021 ofrece orientación adicional sobre afirmaciones ambientales autodeclaradas, exigiendo que los porcentajes de contenido reciclado sean verificables. El cumplimiento de REACH en materia de seguridad química y de EN71 en materia de seguridad de juguetes sigue siendo obligatorio para los productos destinados a los mercados europeo o norteamericano.
Aplicaciones y Rendimiento en el Mundo Real
La transición de una marca de calzado hacia materiales reciclados para la entresuela
Una empresa mediana de calzado deportivo que atiende al mercado norteamericano enfrentó la exigencia de sus socios minoristas de contar con credenciales documentadas de sostenibilidad, mientras que el equipo de productos se negaba a sacrificar la amortiguación de la entresuela. Tras evaluar a tres proveedores, la empresa seleccionó un material certificado por el Global Recycled Standard (GRS) con una densidad de 90 a 110 kilogramos por metro cúbico, coincidiendo exactamente con el perfil del material vírgen utilizado anteriormente. La transición no requirió cambios en los programas de mecanizado CNC, ni ajustes en los adhesivos de unión, ni modificaciones en el flujo de trabajo de la línea de ensamblaje. Doce meses después de la conversión total, las tasas de devolución se mantuvieron estadísticamente sin cambios, mientras que la marca logró su inclusión en dos importantes cadenas de tiendas minoristas que previamente habían rechazado la línea debido a la insuficiencia de documentación sobre sostenibilidad.
Especificaciones de rendimiento que impulsan las decisiones de adquisición
Conjunto de compresión: normalmente medido como porcentaje de pérdida de espesor tras 24 horas a un 50 % de compresión, indica si la espuma conserva su capacidad amortiguadora durante toda su vida útil. Se esperan valores inferiores al 15 % para materiales reciclados de calidad. La resistencia a la tracción y la elongación en rotura son importantes en aplicaciones donde el material se estira durante la instalación, como en las láminas para cubiertas marinas. La absorción de agua, medida como ganancia de peso tras inmersión, es relevante para aplicaciones exteriores. Los compradores deben solicitar estos valores junto con la densidad y la dureza; el rendimiento depende de la calidad del procesamiento, no únicamente del porcentaje de contenido reciclado.
Factores técnicos detrás de una calidad constante
Control de densidad e ingeniería de la estructura celular
Una estructura celular uniforme determina si el material reciclado funciona de forma predecible. El proceso de espumado debe mantener perfiles de temperatura y curvas de presión precisos en todo el espesor del material. Al fabricar bloques gruesos que superan los 50 milímetros, el centro se enfría más lentamente que la superficie, lo que genera un riesgo de variación de densidad. Las líneas de producción avanzadas abordan esto mediante un control de temperatura en múltiples zonas y ciclos de enfriamiento prolongados. En el caso del contenido reciclado, el desafío de calidad se duplica: tanto la materia prima recuperada como el proceso de espumado deben controlarse rigurosamente; por eso los fabricantes verticalmente integrados —que gestionan la molienda, la composición y el espumado bajo un mismo techo— producen material más consistente.
Lista de verificación para la adquisición industrial
Comience confirmando el alcance de la certificación GRS: verifique que cubra la categoría específica del producto y la instalación de producción. Solicite los datos de tolerancia de densidad correspondientes a los últimos 10 lotes de producción. Revise los informes de ensayos realizados por terceros sobre deformación permanente por compresión, resistencia a la tracción y requisitos específicos de la aplicación. Pida los registros de cadena de custodia correspondientes a un lote de muestra para verificar que la trazabilidad existe efectivamente en la práctica. Evalúe las capacidades internas: molienda, composición, espumado, fabricación y ensayos, todos bajo un mismo techo, lo que reduce las brechas de calidad en los puntos de transferencia. El precio por kilogramo a veces resulta ligeramente superior al del material virgen, pero los costos reducidos de eliminación de residuos, las menores cargas regulatorias y las ventajas obtenidas con los socios comerciales suelen invertir la ecuación total de costos.
Preguntas frecuentes
¿Qué porcentaje de contenido reciclado está disponible en la espuma de EVA?
La mayoría de los fabricantes certificados por GRS ofrecen material con contenido reciclado del 30 al 100 % procedente de fuentes posindustriales o posconsumo. El porcentaje adecuado depende de los requisitos mecánicos de la aplicación específica.
¿Cómo se compara la espuma reciclada de EVA con el material virgen en cuanto a durabilidad?
Cuando se procesa con controles de calidad adecuados, el material no muestra ninguna diferencia estadísticamente significativa en el asentamiento por compresión, la resistencia a la tracción ni la elongación frente al material virgen de la misma categoría de densidad. Los informes de ensayos de terceros proporcionan los datos comparativos más fiables.
¿Por qué priorizar la certificación GRS frente a otras declaraciones sobre contenido reciclado?
La certificación GRS exige la verificación independiente mediante auditoría de terceros de toda la cadena de custodia. Otras certificaciones pueden basarse en autodeclaraciones o en verificaciones de alcance limitado, lo que convierte a GRS en el estándar más riguroso para el contenido reciclado en materiales poliméricos.
¿Puede la espuma reciclada de EVA cumplir los requisitos REACH y EN71?
Sí. Los fabricantes reputados someten la espuma de EVA reciclada a pruebas contra las sustancias restringidas por REACH y los límites de migración EN71 aplicados al material virgen, proporcionando documentación que confirma el cumplimiento para cada lote de producción.
¿Cuánto tiempo suele tardar la cualificación del proveedor?
Una cualificación exhaustiva —que incluye la revisión de certificaciones, pruebas de muestras, auditoría de fábrica y producción de prueba— suele llevar entre cuatro y ocho semanas. Este plazo debe integrarse en los cronogramas de desarrollo del producto, no tratarse como una tarea de adquisición de último minuto.
¿Qué industrias lideran la adopción de espuma de EVA reciclada?
La fabricación de calzado lidera en volumen, seguida por el equipamiento deportivo y de fitness, las cubiertas marinas, los interiores automotrices y el embalaje protector. El denominador común es la combinación de requisitos de sostenibilidad downstream con especificaciones de rendimiento que la espuma de EVA reciclada cumple sin compromisos.