 EN
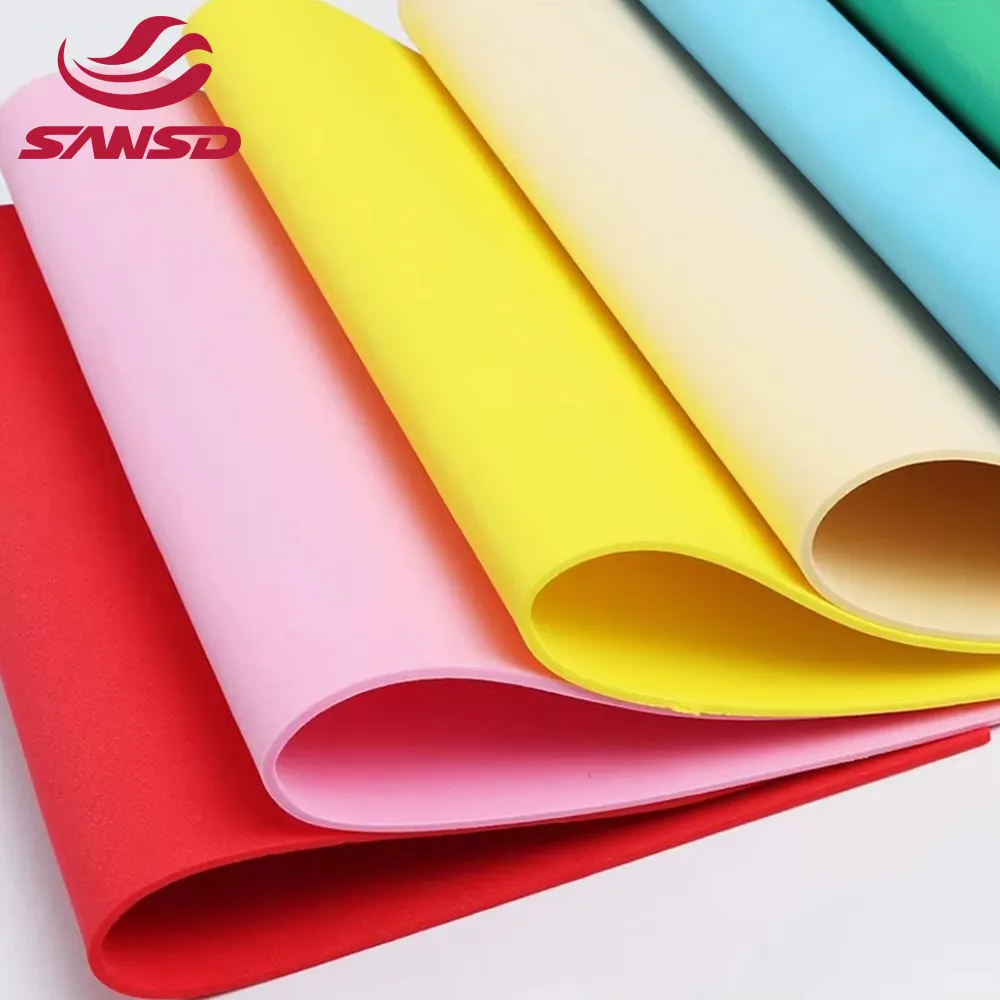
A product development manager at a European fitness equipment brand faced a compressed timeline: six months to bring a new exercise mat line from concept to container. The design team had finalized specifications — 15 millimeters thick, 80 kilograms per cubic meter density, textured surface, custom color matching — but lacked any in-house foaming or fabrication capability. Three weeks into supplier evaluation, one manufacturer stood out: in-house color masterbatch production, CNC and die-cutting under one roof, ISO 9001 and GRS certifications, plus manufacturing facilities in China and Vietnam offering tariff flexibility. The mats launched on schedule, and the partnership has since expanded to four additional product lines. Finding the right OEM partner determines whether an EVA foam project reaches market on time or stalls in supply chain friction.
Core Capabilities That Separate OEM Partners
Vertical Integration as a Quality Predictor
When a single facility controls raw material compounding, foaming, fabrication, and finishing of EVA foam, quality variability drops compared to multi-vendor supply chains where each handoff introduces specification drift. Raw material compounding determines the product's DNA — EVA or PE resin, blowing agents, crosslinking agents, fillers, and colorants must be precisely formulated. The foaming stage converts compounds into bulk material with controlled density, cell structure, and hardness. Fabrication transforms bulk foam through cutting, shaping, and assembly. Each stage influences the next — a deviation in compounding affects foaming behavior, and density variation changes how cutting tools perform. A facility managing all stages internally can diagnose and correct issues faster than one coordinating across multiple external vendors.
Fabrication Breadth and Project Feasibility
CNC routing et milling permettant de produire des pièces complexes en mousse EVA tridimensionnelles — semelles intermédiaires de chaussures, semelles orthopédiques, rembourrages d’équipements avec profils d’épaisseur graduée. La découpe à l’emporte-pièce traite efficacement les matériaux en feuilles pour fabriquer joints, joints d’étanchéité et entretoises. La découpe par jet d’eau convient aux matériaux sensibles à la chaleur. Le laminage lie la mousse à des tissus, des films ou des couches adhésives. La fente de ruban transforme les rouleaux en stock en rouleaux étroits destinés à l’assemblage automatisé. Un fabricant proposant cette gamme complète peut recommander la méthode de fabrication optimale pour une conception donnée, plutôt que d’orienter les projets vers les équipements disponibles.
Développement de formulation et assurance qualité
Comment sont élaborées les formulations sur mesure
Capacitas fabricandi coloris masterbatch distinguit socios OEM peritos a suppeditatoribus simplicibus spumae. Productio interna masterbatch, utentis systemata resinis vectoris propria, permittit exactam concordantiam coloris, breviores tempora ducendi, et constantiam inter partus difficilis ad consequendum cum suppeditatoribus tertii. ### Documentatio conformitatis ante initium productionis
partus experimentales in scala laboratorii, productio tabularum exemplarum ad examinanda proprietates physicas contra specificatae metas, iteratio secundum eventus experimentorum, ampliatio ad experimenta productionis, et validatio constantiae per totos partus. Pro productis spumae EVA destinatis mercatibus Europaeis et Americae Septentrionalis, obligatio REACH de securitate chymica, restrictiones RoHS, et requisita Propositionis 65 Californiae valent indifferenter loci fabricationis. Socius OEM responsabilis pro spuma EVA praebet documenta conformitatis ante initium productionis, non postquam navis retinetur in custodia.
Factores societatis strategicae
Fabricatio et Resilientia Catene Supply Multiregionalis
Socii OEM qui habent fabricas productionis in pluribus nationibus — Sinis plus Vietnamia aut Indonesia — praebent plus quam commoditates pretii. Translatio voluminum inter loca propter mutationes tarifarum, interruptiones navigationis, aut fluctuationes postulationis praebet resilientiam quam fornices unius loci aequare non possunt. Quantitates minima ordinandae variant — quidam fabricatores se concentrant in magnis brandis, dum alii branda emergentia adiuvant cum QMO usque ad 200 partes per colorem. Processus evolvendi exemplaria pro productis ex eva-foam praemonstrat relationem productionis: fabricator qui efficit exemplaria physica ex designis efficaciter, cum communicatione clara in omni gradu, demonstrat profunditatem ingenii quae productionem in magnitudine characterizabit. Capacitas examinandae fabricae, incluis optiones virtuales et disponibilitatem relationum inspectionis tertiarum partium, confirmanda est antequam ad volumina obligetur.
Questiones Frecventer Interrogatae
Quod est typicum tempus ab idea ad primam productionem?
Totus cyclum evolutionis patet octo ad sedecim hebdomadas, includens evolutionem compositionis, productionem exemplarum, experimenta proprietatum, iterationem designi, fabricationem instrumentorum, productionem experimentalem, et validationem qualitatis. Acceleratio cuiuslibet gradus augere potest periculum quaestionum qualitatis in productione.
Quomodo determinatur quantitas minima ordinandae pro productis eva spumosis ad usum specialem?
Quantitates minimae ordinandae dependent a categoria producti, methodo fabricationis, et variantibus colorum. Producta ex laminis sectis per formam saepe incipiunt ab 500 ad 1 000 exemplaria, dum componentia ex lateribus machinata per CNC possunt incipere infra. Quidam fabricatores offerunt quantitates minimas ordinandae tam parvas quam 200 exemplaria per colorem pro quibusdam categoriis.
Possuntne fabricatores OEM operari ex archivis CAD et exemplaribus referentiae?
Plurimi socii OEM iam probati accipiunt tam files digitales designi quam exemplaria physica referentia. Ut fabricator habeat clarissimum finem pro formula et fabricatione, optime est ut ambo praebearis: specificatio CAD et exemplar quod sensum, densitatem et finitionem superficiei desideratam demonstrat.
Quae documenta qualitatis emptores ante expeditionem exspectare debent?
Documenta ante expeditionem includere debent resultata experimentorum densitatis et duritiae, relationes inspectionis dimensionalium, imagines productorum finitorum cum superpositionibus mensurarum, et certificata conformitatis ad REACH, RoHS, aut alia norma quae ad mercatum destinatarium pertinent.
Quomodo fabricae manufactoriae in pluribus nationibus emptores iuvant?
Fabricae in pluribus nationibus permittunt directionem productionis per loca quae aditus habent ad conventiones commerciales praefertas, quod potest reducere impensas ad custodiam. Praeterea, resilientiam praebent adversus interruptiones regionales, mutationes tarifarum, aut interruptiones navigationis quae unicum locum afficiunt.
Quando emptores mutare socios OEM considerare debent?
Consistentia partuum decrescens, incrementa temporis ducis inexplicata, quaestionum qualitatis non resolutarum post duos ciclos productionis, aut defectus in praebendo documentis ad conformitatem sunt signa quae partnershipem OEM praesentem revaluationem contra alternativas postulant.