 EN
Além dos Produtos Prontos: Por Que a Espuma Personalizável é a Escolha Inteligente para Compradores Industriais
Folhas de espuma padrão atendem adequadamente aplicações genéricas, mas a manufatura especializada exige materiais projetados com especificações exatas. A espuma personalizável — produzida com densidade, dureza, espessura, cor e textura de superfície ajustáveis — elimina as concessões inerentes aos produtos em estoque de catálogo. Desde acabamentos internos automotivos até embalagens para dispositivos médicos, soluções de espuma sob medida reduzem o tempo de montagem, minimizam desperdícios e melhoram a consistência do produto final.
A Ciência por Trás da Formulação da Espuma Personalizável
Como a Mistura de Polímeros Cria Propriedades Mecânicas Ajustáveis
A espuma personalizável começa na etapa de composição. Polímeros-base — predominantemente EVA (acetato de etileno-vinila) — são misturados com agentes expansores, agentes de reticulação, cargas e masterbatches coloridos em proporções precisas. O teor de VA (acetato de vinila) no EVA determina a flexibilidade básica: um teor de 18% de VA resulta em uma espuma mais rígida, adequada para aplicações estruturais, enquanto um teor de 28% de VA produz um material mais macio e elástico, indicado para amortecimento e vedação.
A concentração do agente expansor controla a densidade. O azodicarbonamida, agente expansor químico padrão da indústria, se decompõe a 190–230 °C, liberando gás nitrogênio. Concentrações mais elevadas produzem espuma de menor densidade, com estruturas celulares maiores; concentrações mais baixas geram material mais denso e resistente. Um ajuste de 0,5% na proporção do agente expansor pode alterar a densidade da espuma em 8–12 kg/m³.
A densidade de reticulação — obtida por meio de peróxido ou cura por feixe de elétrons — determina a resistência à deformação permanente sob compressão e a estabilidade térmica. Uma maior densidade de reticulação melhora a recuperação após compressão, mas reduz a elongação na ruptura. Os formuladores equilibram essas compensações com base nas exigências mecânicas da aplicação.
Por que a tolerância de espessura é importante em aplicações de precisão
Folhas de espuma prontas para uso geralmente apresentam tolerâncias de espessura de ±1,0 mm ou maiores. Em juntas para invólucros à prova d'água ou em almofadas de amortecimento de vibrações em equipamentos ópticos, essa variação pode comprometer a integridade da vedação ou a precisão de alinhamento. Espumas personalizáveis provenientes de fabricantes com equipamentos de calandragem ou desbaste de precisão conseguem atingir tolerâncias de até ±0,3 mm em toda a dimensão da folha.
A Sansd (Jiangsu) Environmental Technology opera 12 linhas de produção de EVA com monitoramento em linha da espessura, permitindo uma saída consistente em lotes de produção que excedem 10.000 folhas. Essa repetibilidade revela-se crítica para compradores que integram componentes de espuma em linhas de montagem automatizadas, onde desvios dimensionais provocam engasgos ou rejeições.
Aplicação prática: Fornecedor de interiores automotivos
Um fornecedor automotivo de nível 2, que produzia almofadas para apoios de braço em painéis de porta, enfrentava dois problemas: a espuma de EVA padrão de 5 mm que adquiria exigia acabamento manual para se adaptar às formas recortadas por matriz, gerando 18% de resíduos; e a dureza de 55 Shore C da espuma causava reclamações táteis por parte dos auditores de qualidade dos fabricantes de equipamentos originais (OEM). Após a substituição por um rolo pré-entalhado de espuma personalizável de 4,8 mm com dureza de 38 Shore C — formulada com teor mais elevado de acetato de vinila (26%) e pré-laminada com adesivo sensível à pressão — os resíduos caíram para menos de 4%. A textura mais macia foi aprovada na avaliação sensorial dos OEM já na primeira submissão. O custo anual com materiais diminuiu 11%, apesar do preço unitário mais elevado, totalmente impulsionado pela redução de desperdícios.
Seleção dos Parâmetros Corretos da Espuma Personalizável
Espuma de células fechadas versus espuma de células abertas: adequação da estrutura à função
A espuma de células fechadas personalizável é adequada para aplicações que exigem resistência à água, flutuabilidade e isolamento térmico. Cada célula permanece selada, impedindo a penetração de líquidos ou gases. Por outro lado, a espuma de células abertas 'respira' — tornando-a preferível para absorção acústica, filtração e amortecimento, onde a permeabilidade ao ar é desejável. Um fabricante de dispositivos médicos que especificou espuma para almofadas em cuidados com feridas escolheu poliuretano de células abertas devido ao seu comportamento de capilaridade para umidade, enquanto a mesma empresa utilizou EVA de células fechadas para inserções impermeáveis em caixas de equipamentos.
Opções de Cor e Acabamento de Superfície
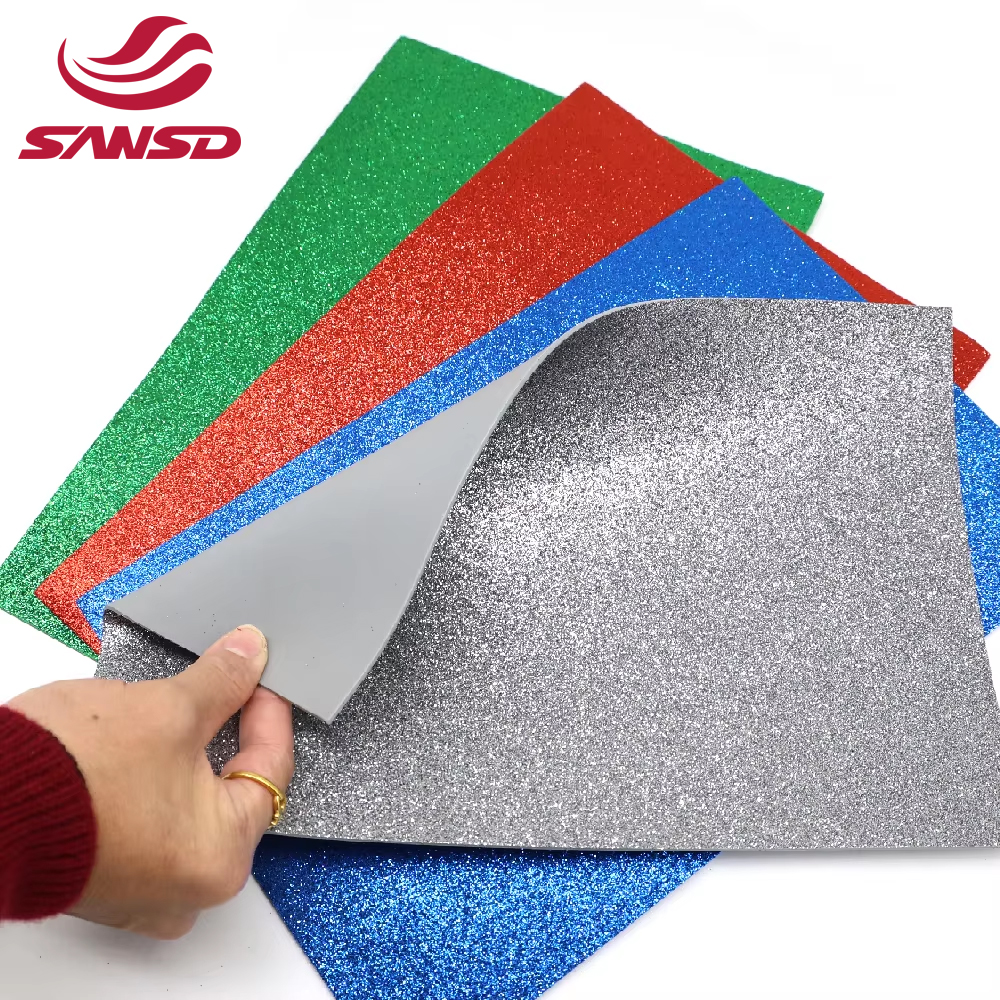
Espuma personalizável que aceita pigmentação em todo o espectro de cores. As formulações resistentes aos raios UV evitam o desbotamento em aplicações externas, como assentos marítimos e revestimentos para áreas de recreação infantil. Os acabamentos de superfície variam de lisos (calandrados) a texturizados (estampados), sendo que os padrões estampados proporcionam aderência melhorada para tapetes de ioga e pisos antiderrapantes. Filmes laminados — incluindo TPU, tecido e folhas metálicas — são ligados à superfície da espuma durante a fabricação, criando compósitos multicamadas sem processos secundários de colagem.
Perguntas Frequentes
Qual é a quantidade mínima típica de pedido aplicável a pedidos de espuma personalizável?
As quantidades mínimas de pedido variam conforme a complexidade da especificação. Para combinações personalizadas de cor e densidade, a Sansd (Jiangsu) Environmental Technology normalmente exige 200–500 folhas por especificação. Folhas de densidade padrão com cortes dimensionais simples podem ser encomendadas em lotes menores, abaixo de 100 folhas. Formas recortadas com ferramentas novas geralmente têm um mínimo inicial de 1.000 peças devido aos custos iniciais de configuração e à fabricação dos moldes.
Quanto tempo leva a formulação personalizada de espuma?
Ajustes na formulação padrão (densidade, dureza, cor) normalmente exigem 5–7 dias úteis para amostragem. A correspondência de novas cores ou o desenvolvimento de especificações rigorosas podem levar de 10 a 14 dias. As produções em larga escala ocorrem dentro de 15–25 dias após a aprovação da amostra.
É possível incluir propriedades autoextinguíveis na espuma EVA personalizável para aplicações regulamentadas?
Sim — aditivos retardadores de chama, como hidróxido de alumínio tri-hidratado ou compostos à base de fósforo, podem ser incorporados durante a mistura para atender às normas de inflamabilidade FMVSS 302 (automotiva), BS 5852 (móvel) ou FAR 25.853 (aeroespacial). Essas formulações aumentam o custo do material em aproximadamente 20–30%, dependendo da classificação e do nível de certificação exigidos.
Qual faixa de densidade é alcançável com espuma de EVA?
A espuma personalizável de EVA padrão varia de 25 kg/m³ (ultra-macia e leve) a 200 kg/m³ (densa e estrutural). A maioria das aplicações de embalagem e amortecimento utiliza 30–80 kg/m³. Aplicações industriais, como solas de calçados e juntas, normalmente exigem 60–120 kg/m³ para garantir durabilidade mecânica.
O processamento personalizado de espuma afeta significativamente os prazos de entrega de pedidos para exportação?
Pedidos de exportação em contêiner com especificações personalizadas da Sansd normalmente são enviados em 25–35 dias após a confirmação do pedido. Pedidos expressos com ferramentas existentes e formulações aprovadas podem ser enviados em 15–20 dias para atender necessidades urgentes dos clientes. O transporte marítimo para os principais portos da Europa e da América do Norte leva mais 25–40 dias, dependendo do porto de destino e da disponibilidade das rotas marítimas.
A espuma personalizável é compatível com laminação adesiva?
Sim — as espumas personalizáveis de EVA e PE aderem bem a adesivos sensíveis à pressão, adesivos termofusíveis e sistemas de colagem à base de solvente. O tratamento superficial por corona ou plasma antes da laminação melhora a resistência à deslaminação em 40–60% em comparação com superfícies de espuma não tratadas.