 EN
Vượt xa sản phẩm sẵn có: Điều gì khiến bọt xốp tùy chỉnh trở thành lựa chọn thông minh cho người mua công nghiệp
Các tấm bọt xốp tiêu chuẩn đáp ứng đủ nhu cầu ứng dụng chung, nhưng sản xuất chuyên biệt đòi hỏi vật liệu được thiết kế kỹ lưỡng theo thông số kỹ thuật chính xác. Bọt xốp tùy chỉnh — được sản xuất với độ đặc, độ cứng, độ dày, màu sắc và kết cấu bề mặt có thể điều chỉnh — loại bỏ mọi sự đánh đổi khi sử dụng sản phẩm có sẵn trong danh mục. Từ các chi tiết nội thất ô tô đến bao bì thiết bị y tế, các giải pháp bọt xốp được thiết kế riêng giúp giảm thời gian lắp ráp, hạn chế phế liệu và nâng cao tính nhất quán của sản phẩm cuối.
Khoa học đằng sau việc phát triển công thức bọt xốp tùy chỉnh
Cách phối trộn polymer tạo ra các đặc tính cơ học có thể điều chỉnh
Bọt có thể tùy chỉnh bắt đầu từ giai đoạn phối trộn. Các polymer nền — chủ yếu là EVA (ethylene-vinyl acetate) — được trộn với chất tạo xốp, chất làm mạng chéo, chất độn và hỗn hợp màu theo tỷ lệ chính xác. Hàm lượng VA (vinyl acetate) trong EVA quyết định độ linh hoạt cơ bản: EVA chứa 18% VA cho ra bọt cứng hơn, phù hợp cho các ứng dụng kết cấu, trong khi EVA chứa 28% VA tạo ra vật liệu mềm hơn, đàn hồi hơn, thích hợp cho đệm lót và gioăng kín.
Nồng độ chất tạo xốp kiểm soát mật độ. Azodicarbonamide, chất tạo xốp hóa học tiêu chuẩn của ngành công nghiệp, phân hủy ở nhiệt độ 190–230°C để giải phóng khí nitơ. Nồng độ cao hơn sẽ tạo ra bọt có mật độ thấp hơn với cấu trúc ô lớn hơn; nồng độ thấp hơn sẽ cho ra vật liệu có mật độ cao hơn và độ bền cao hơn. Một điều chỉnh 0,5% trong tỷ lệ chất tạo xốp có thể làm thay đổi mật độ bọt từ 8–12 kg/m³.
Mật độ liên kết ngang — đạt được thông qua quá trình lưu hóa bằng peroxide hoặc chùm tia điện tử — chi phối khả năng chống biến dạng nén và độ ổn định nhiệt. Mật độ liên kết ngang cao hơn cải thiện khả năng phục hồi sau khi nén nhưng làm giảm độ giãn dài tại điểm đứt. Các kỹ sư pha chế cân nhắc những yếu tố đối lập này dựa trên yêu cầu cơ học cụ thể của ứng dụng.
Tại sao dung sai độ dày lại quan trọng trong các ứng dụng yêu cầu độ chính xác cao
Các tấm xốp sẵn có trên thị trường thường có dung sai độ dày là ±1,0 mm hoặc lớn hơn. Đối với gioăng dùng trong các vỏ bọc chống nước hoặc miếng đệm giảm rung trong thiết bị quang học, sự sai lệch này có thể làm suy giảm độ kín của mối ghép nối hoặc độ chính xác trong việc căn chỉnh vị trí. Xốp tùy chỉnh từ các nhà sản xuất sở hữu thiết bị cán ép hoặc cắt lát độ chính xác cao có thể đạt được dung sai xuống tới ±0,3 mm trên toàn bộ kích thước tấm.
Sansd (Giang Tô) Environmental Technology vận hành 12 dây chuyền sản xuất EVA có hệ thống giám sát độ dày trực tuyến, giúp đảm bảo tính nhất quán của sản phẩm đầu ra trên các lô sản xuất vượt quá 10.000 tấm. Khả năng lặp lại này đặc biệt quan trọng đối với các khách hàng tích hợp các bộ phận xốp vào dây chuyền lắp ráp tự động, nơi sai lệch kích thước có thể gây kẹt hoặc loại bỏ sản phẩm.
Ứng dụng thực tế: Nhà cung cấp nội thất ô tô
Một nhà cung cấp linh kiện ô tô cấp 2 sản xuất đệm tay nắm cửa gặp phải hai vấn đề: loại mút EVA tiêu chuẩn dày 5 mm mà họ mua về phải cắt thủ công để phù hợp với các hình dạng cắt dập, gây ra 18% phế liệu; đồng thời độ cứng 55 Shore C của mút này khiến các kiểm toán viên chất lượng của nhà sản xuất ô tô gốc (OEM) phàn nàn về cảm giác khi chạm. Sau khi chuyển sang sử dụng cuộn mút tùy chỉnh có độ dày 4,8 mm đã được rạch sẵn đường cắt (pre-scored), độ cứng 38 Shore C — được phát triển với hàm lượng VA cao hơn (26%) và đã được phủ sẵn keo dán nhạy áp lực — tỷ lệ phế liệu giảm xuống dưới 4%. Cảm giác mềm mại hơn đã vượt qua đánh giá cảm quan của OEM ngay từ lần nộp mẫu đầu tiên. Chi phí vật liệu hàng năm giảm 11% dù giá mỗi tấm cao hơn, hoàn toàn nhờ vào việc giảm thiểu phế liệu.
Lựa chọn các thông số mút tùy chỉnh phù hợp
Mút kín ô (closed-cell) so với mút hở ô (open-cell): Phù hợp cấu trúc với chức năng
Bọt xốp ô kín có thể tùy chỉnh phù hợp với các ứng dụng yêu cầu khả năng chống thấm nước, tính nổi và cách nhiệt. Mỗi ô tế bào đều được niêm phong kín, ngăn chặn sự xâm nhập của chất lỏng hoặc khí. Ngược lại, bọt xốp ô hở có khả năng ‘thở’ — do đó thích hợp hơn cho các ứng dụng hấp thụ âm thanh, lọc và đệm lót, nơi tính thấm khí là yếu tố mong muốn. Một nhà sản xuất thiết bị y tế lựa chọn bọt xốp polyurethane ô hở để làm lớp đệm chăm sóc vết thương nhờ khả năng hút ẩm hiệu quả, trong khi cùng công ty này lại sử dụng EVA ô kín cho các miếng chèn bên trong vỏ bảo vệ thiết bị chống nước.
Tùy chọn màu sắc và bề mặt hoàn thiện
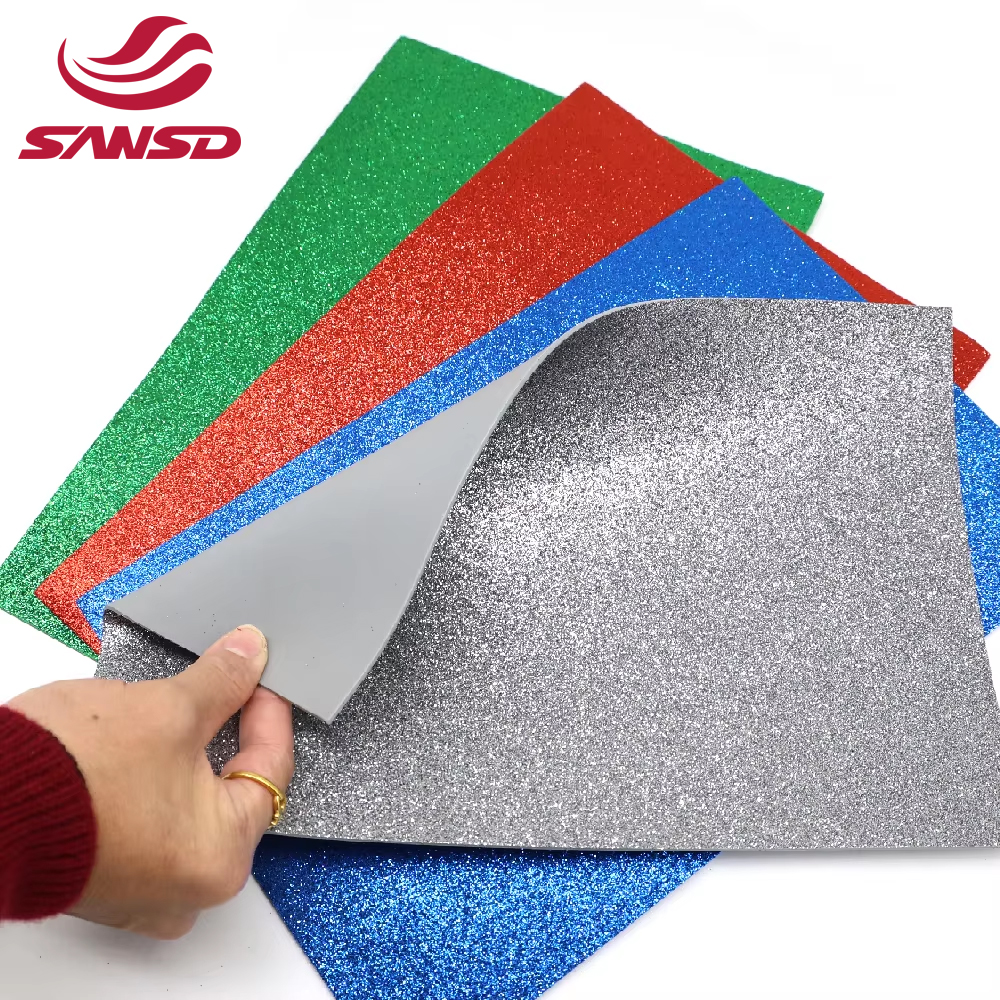
Bọt xốp tùy chỉnh có thể được nhuộm màu trên toàn bộ dải phổ màu. Các công thức ổn định dưới tia UV giúp chống phai màu trong các ứng dụng ngoài trời như ghế ngồi trên tàu thuyền và mặt nền sân chơi. Bề mặt hoàn thiện đa dạng từ mịn (được cán ép) đến có vân (được in nổi), trong đó các hoa văn in nổi cung cấp độ bám cao hơn cho thảm tập yoga và sàn chống trượt. Các màng ghép lớp — bao gồm TPU, vải và lá kim loại — được liên kết với bề mặt bọt xốp trong quá trình sản xuất, tạo thành các vật liệu tổ hợp nhiều lớp mà không cần quy trình dán keo thứ cấp.
Các câu hỏi thường gặp
Số lượng đặt hàng tối thiểu điển hình áp dụng cho các đơn hàng bọt xốp tùy chỉnh là bao nhiêu?
Số lượng đặt hàng tối thiểu thay đổi tùy theo mức độ phức tạp của thông số kỹ thuật. Đối với các tổ hợp màu sắc và mật độ tùy chỉnh, Công ty Công nghệ Môi trường Sansd (Giang Tô) thường yêu cầu từ 200 đến 500 tấm cho mỗi thông số kỹ thuật. Các tấm có mật độ tiêu chuẩn với việc cắt kích thước đơn giản có thể được đặt hàng theo lô nhỏ hơn 100 tấm. Các hình dạng cắt dập (die-cut) mới sử dụng khuôn đúc thường bắt đầu từ 1.000 chiếc do chi phí thiết lập ban đầu và chi phí chế tạo khuôn.
Việc phát triển công thức mút EVA tùy chỉnh mất bao lâu?
Việc điều chỉnh công thức tiêu chuẩn (mật độ, độ cứng, màu sắc) thường cần 5–7 ngày làm việc để lấy mẫu. Việc phối màu mới hoặc phát triển sản phẩm theo thông số kỹ thuật nghiêm ngặt có thể kéo dài từ 10–14 ngày. Sản xuất hàng loạt sẽ được tiến hành trong vòng 15–25 ngày sau khi mẫu được phê duyệt.
Mút EVA tùy chỉnh có thể tích hợp tính năng chống cháy cho các ứng dụng chịu quy định không?
Có — các chất phụ gia chống cháy như nhôm trihydroxit hoặc các hợp chất dựa trên phốt pho có thể được đưa vào trong quá trình phối trộn để đáp ứng các tiêu chuẩn chống cháy FMVSS 302 (ô tô), BS 5852 (đồ nội thất) hoặc FAR 25.853 (hàng không vũ trụ). Các công thức này làm tăng chi phí vật liệu khoảng 20–30%, tùy thuộc vào mức độ yêu cầu và cấp chứng nhận.
Dải mật độ nào có thể đạt được với xốp EVA?
Xốp EVA tùy chỉnh tiêu chuẩn có dải mật độ từ 25 kg/m³ (siêu mềm, nhẹ) đến 200 kg/m³ (đặc, chịu lực cấu trúc). Phần lớn ứng dụng bao bì và đệm lót sử dụng dải mật độ 30–80 kg/m³. Các ứng dụng đế giày và gioăng công nghiệp thường yêu cầu mật độ 60–120 kg/m³ để đảm bảo độ bền cơ học.
Việc gia công xốp theo yêu cầu có ảnh hưởng đáng kể đến thời gian giao hàng cho đơn hàng xuất khẩu không?
Các đơn hàng xuất khẩu đóng container với thông số kỹ thuật tùy chỉnh từ Sansd thường được giao trong vòng 25–35 ngày kể từ khi xác nhận đơn hàng. Các đơn hàng khẩn cấp sử dụng khuôn hiện có và công thức đã được phê duyệt có thể giao trong vòng 15–20 ngày để đáp ứng yêu cầu cấp bách của khách hàng. Thời gian vận chuyển đường biển đến các cảng lớn tại châu Âu và Bắc Mỹ thêm 25–40 ngày, tùy thuộc vào cảng đích và khả năng sẵn có của tuyến vận chuyển.
Liệu mút tùy chỉnh có tương thích với công nghệ dán keo không?
Có — mút EVA và PE tùy chỉnh bám dính tốt với các loại keo cảm ứng áp lực, keo nóng chảy và hệ thống kết dính dung môi. Việc xử lý bề mặt bằng tia corona hoặc plasma trước khi dán giúp tăng cường độ bám dính (peel strength) lên 40–60% so với bề mặt mút chưa xử lý.